模具保护器调试防误报警实操要点核心根源:画面变化被系统判定为异常(脱模剂雾气、反光、震动、光照、模板本身轻微变化、检测框过大),调试阶段容易频繁误报,下面模具保护器按调试前→采集模板→参数设置→现场硬件→日常维护分步讲,车间可直接落地。
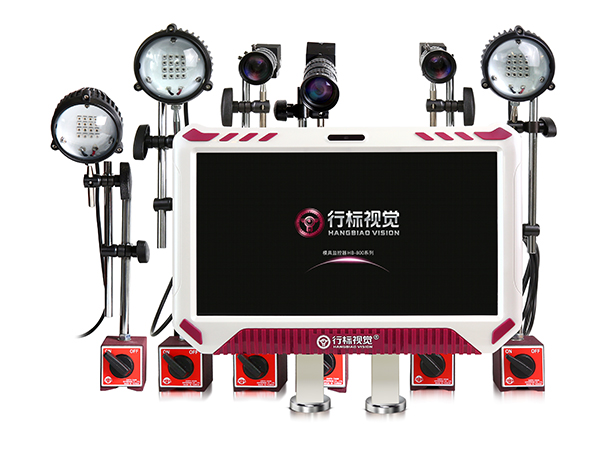
一、调试前硬件先行(优先做,80% 误报来自硬件)
1. 相机与支架
- 支架必须刚性加固,杜绝注塑机震动带动相机抖动;薄支架、磁吸简易支架极易画面漂移误报。
- 镜头远离高温模面,加装隔热挡板;模具升温会造成镜头热漂移,画面慢慢偏移。
- 镜头、光源镜片清洁干净,擦掉脱模剂油污、胶屑;镜片一点点油污就会明暗变化触发报警。
- 镜头焦距固定锁死,调好之后拧紧镜头锁环,防止震动跑焦。
2. 光源选型与布光(重中之重)
- 优先红外环形光源,不受车间日光灯、照明灯明暗变化干扰;普通白光容易反光、受环境光影响。
- 光源角度避开模腔抛光面,不要垂直打光,抛光模面反光会造成画面忽亮忽暗。
- 关闭附近可移动照明,调试、生产期间不要开关车间大灯。
3. 环境控制
- 调试前,模具喷脱模剂不要过量;雾气飘在镜头前会短暂遮挡画面,直接误报。
- 车间粉尘、水汽大,可给镜头加简易透明防尘保护罩(注意不要反光)。
二、采集标准模板(关键一步,很多人踩坑)
模板就是机器用来对比的 “标准图片”,模板本身有瑕疵,后续一定误报。
1. 采集模板条件
✅ 模具温度达到正常生产恒温(不要冷模采集!冷模和热模,金属反光、缝隙会变化,生产后大量误报)
✅ 模腔干净、无残胶、顶针 / 滑块完全归位、镶件摆放到位
✅ 喷正常生产用量的脱模剂(和生产状态一致,不要无脱模剂拍模板)
✅ 机台稳定,无震动,灯光稳定
2. 不要只拍 1 张模板
多数模具保护器支持多模板学习:采集 2~3 张微小差异的合格画面(轻微脱模剂雾、正常光影波动),让算法识别属于正常允许范围,大幅减少误报。
3. 禁止在模具维修、半开模、顶针半退状态采集模板
三、检测区域框选策略(减少无效对比)
1. 只框选需要监控的关键位置,不要框整个模腔画面
- 需要监控:顶针头部、滑块端面、镶件放置位、产品残留区域
- 不框:流道、不运动的固定模面、分型面大面积抛光区域(反光波动大户)
2. 分区检测:不同区域单独设置独立灵敏度;
- 顶针、镶件位置:灵敏度调高;
- 抛光型腔、容易轻微反光区域:灵敏度调低。
四、参数设置(灵敏度、过滤、延时)
1. 灵敏度不要一次性拉满
调试从低灵敏度逐步往上增加,找到临界点:刚好能检出残料 / 断顶针,又不会因为轻微光影误报。
高灵敏度 = 微小明暗变化就报警;只适合小顶针、细小镶件。
2. 开启防抖 / 图像漂移补偿
大部分现代模具保护器自带:震动补偿、热漂移补偿,打开。
3. 拍照延时设置
不要开模到位立刻拍照!
开模到位后,等机台震动平息再触发拍照,设置 200~500ms 延时,等模具完全静止再拍照,消除震动模糊误报。
4. 过滤干扰项
开启灰度过滤、面积过滤:设置zui小异物面积。小于设定尺寸的微小碎屑、脱模剂斑点,系统直接忽略,不触发报警。
例:设定异物zui小面积 0.5mm²,灰尘小点不报警;大块残胶才报警。
5. 报警防抖(连续判定)
开启 “多次判定”:单次画面异常不报警,连续 2 次检测异常才输出报警,过滤偶然一瞬间的雾气反光。
五、调试测试流程(标准调试步骤)
1. 采集合格模板
2. 降低灵敏度,跑 5~10 模正常产品,观察是否误报
3. 人为制造不良(放一小块胶料、模拟顶针未回位),验证可靠检出
4. 逐步提高灵敏度,重复测试,做到:正常模不报警,不良模必报警
5. 保存参数,记录模板;模具更换、拆模保养后,重新采集模板(拆模后位置轻微偏移,旧模板直接大量误报)
六、调试阶段容易踩的坑
❌ 冷模采集模板 → 模具升温后反光变化,生产持续误报
❌ 检测框拉满整个画面,把抛光分型面纳入检测
❌ 脱模剂喷太多,雾气飘到镜头
❌ 支架太软,机台震动造成画面晃动
❌ 灵敏度一次性调到高
❌ 不设置拍照延时,开模瞬间震动状态拍照
❌ 车间灯光频繁开关、阳光直射镜头
七、调试期间临时小技巧
1. 调试时关闭风扇、气枪对着模具吹,气流会扬起粉尘、雾气;
2. 如果抛光模反光严重:可轻微调整光源角度,或用亚光耐高温涂层处理局部反光区域(模具型腔工作面不能涂);
3. 换模、拆模、清洁模具后,必须重新采集模板,不要沿用旧模板。
八、区分:误报警 vs 漏检
- 误报:产品正常,系统报警(光影、震动、反光),调降低灵敏度、缩小检测框、增加拍照延时
- 漏检:存在残料 / 断顶针,系统不报警 → 提高灵敏度,检查检测框是否覆盖该位置,检查镜头是否脏污

 官方微信

