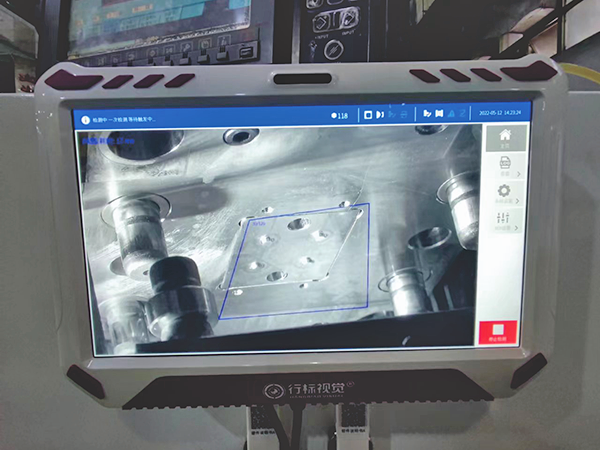
模具监控器是一种基于机器视觉的模具保护系统,主要用于注塑、冲压、压铸等成型工艺,通过实时监测模具状态防止压模损坏。那么,下面小编说明一下使用模具监控器的常见误区:
一、调试与参数设置误区(现场常见)
1. **灵敏度一刀切,要么过严要么过松**
灵敏度过高:轻微油污、毛刺、光线波动就频繁误报,操作工嫌烦直接关掉监控;灵敏度过低:料头、碎胶、小碎屑漏检,直接压模。很多人只调灵敏度,不配合**报警zui小面积阈值**、不分区域设置(型腔高灵敏,模架、排气槽适当放宽)。
2. **冷模学习基准模板,热模生产**
冷模和热模有热胀变形,冷模取样后升温,画面持续差异,一直误报;正确要等模具达到稳定生产温度再取样学习模板。
3. **抓拍时序不对,运动中拍照**
开模信号一到立刻抓拍,顶针、滑块还在动作,画面重影、误判;缺少拍照延时,没有等模具静止后再采集图像。
4. **检测区域乱画**
把导柱、滑块、正常运动部件框进检测区,或者只拍局部型腔,漏掉镶件、顶针死角;多余区域不屏蔽,增加误报概率。
二、安装与光学误区
1. **相机、光源安装位置不合理**
镜头离运动件太近,有碰撞风险;支架没锁紧,机台震动慢慢偏移,视野跑偏;镜头正对自然光、车间顶灯,反光过曝,缺陷被反光盖住看不清。
2. **不重视光源,以为摄像头像素越高越好**
视觉 70% 稳定性靠光学打光,单纯堆高像素没用;高反光模具直接直射光源,产生光晕;脱模剂、油气直接喷到镜头镜片上,不加防护罩。
3. **布线抗干扰忽略**
信号线、IO 控制线和动力电缆并行走线,变频器、接触器带来电磁干扰,信号丢包、随机误报警、锁模信号失效。
三、认知与选型误区
1. **装上就万事大吉,当成万能保险**
监控器只是辅助保护,不能替代注塑机本身安全门、低压保护;很多人觉得有监控就可以取消低压护模、省掉人工点检。
2. **节拍不匹配,高速机配低速监控器**
检测延迟,等系统判断完成,模具已经合模到位,失去保护意义,反而让人放松警惕。
3. **摄像头数量越多越好**
重点是视角能不能覆盖所有风险位置,盲目加相机只会增加成本、调试复杂度,不代表更稳。
四、日常运维与管理误区(事故高发)
1. **几乎不做验证测试**
每班开机、换模后不做模拟测试:人工放一小块料头在型腔,验证是否报警锁模;监控器已经失效却没人发现,直接压模。
2. **换模、换产品不重新取样**
一套模板一直复用多套模具,画面完全不匹配,必然漏检或狂报警。
3. **长期不清洁镜头、光源镜片**
油污、塑料粉尘附着,图像越来越糊,误报、漏检慢慢变多;光源老化亮度衰减也不更换。
4. **一误报就直接关闭监控功能**
治标不治本,不去排查反光、震动、时序、取样模板问题,直接屏蔽保护,是压模事故头号诱因。
五、补充小误区
- 把模监当成产品外观全检设备:它主打**模内残留、粘模、异物保护防压模**,不是高精度外观分选机;
- 多腔模只检测其中一腔,其余型腔完全不监控。

 官方微信

