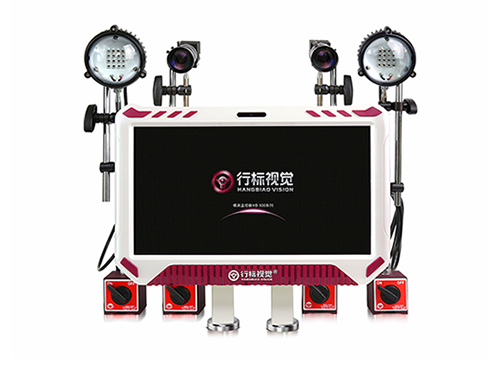
模具监视器核心作用:防压模,注塑 / 压铸 / 冲压模具开模后拍照对比,检测产品未脱落、粘模、水口残留、顶针 / 滑块没回位、异物,异常直接锁合模、报警停机,避免模具撞坏。那么,下面小编讲解一下使用模具监视器的调试参数:
一、触发类参数(什么时候拍照,容易拍虚、拍早)
1. 触发来源
一般选择:注塑机【开模终到位信号】(优先),不要取开模中信号。
信号类型:NPN / PNP,要和机床 IO 匹配,接反不触发。
2. 拍照延时(延时拍照)【非常关键】
含义:收到开模到位信号后,等多久再拍照。
参考范围:0.2s~2.0s
✅ 作用:等模具停止震动、顶针动作完成、机械手离开,避免拍动态虚影、抖动画面。
✅ 厚壁、动作慢、有顶出 + 顶退的模具,延时加大;高速机适当减小。
❌ 延时太小:模具还在晃动,画面模糊,大量误报;延时太大不影响检测,只是节拍慢一点。
3. 拍照次数
常见:1 次(只查后模) / 2 次(开模一张 + 顶针回位一张,前模 + 后模双检)
- 2 次模式:di一张:开模到位 → 检查产品有没有粘前模;第二张:顶出回位完成 → 检查型腔有没有残料、顶针滑块归位。
二、ROI 检测区域(掩码、屏蔽区,重中之重)
1. ROI(感兴趣检测框)
就是你框出来要监控的地方:型腔、流道、滑块、顶针位置。
✅ 原则:能小不大,只框需要检查的位置。
❌ 禁忌:把模框、长期磨损发黑的区域、排气槽、会轻微变色的地方框进去,会持续误报。
2. 屏蔽区(排除区域)
模具上正常会变化、不影响压模的地方,画上屏蔽,系统不对比。
例:油管接头、弹簧、铭牌、长期磨损划痕、机械手进出位置。
很多人误报多,不是灵敏度问题,是 ROI 画太大,没做屏蔽。
三、灵敏度 / 差异阈值(常用参数)
不同品牌名字:灵敏度、对比阈值、灰度差、差异等级
- 含义:当前画面和基准模板,差别多大才算异常。
- 数值逻辑:
数值越大(灵敏度高):一点点色差、小点残料就报警;容易误报。
数值越小(灵敏度低):差别很大才报警;容易漏检(粘模、残料看不见)。
- 参考区间:
普通亮面模具:中高灵敏度
发黑、长期磨损、有油迹的老模具:降低灵敏度,配合面积过滤
不建议直接拉满zui高灵敏度量产,一定要试连续生产 10~30 模验证。
四、zui小报警面积(异物过滤面积 / 忽略面积)【高频参数】
含义:差异斑点小于这个面积,系统直接忽略,不报警。
单位:像素(px)
✅ 作用:过滤脱模剂雾点、细小粉尘、油点、微小料屑,避免频繁误报。
- 调大:忽略小东西,减少误报;风险:小残料、小水口碎片漏检。
- 调小:微小异物都报警;容易炸机、频繁误报。
实操逻辑:
先按你不能接受的zui小残料大小来设。比如:不能留 2mm 以上料头,就按对应像素设置。
五、光源、曝光相关(图像基础参数,很多人忽略)
1. 曝光时间
曝光太高:画面发白、高光过曝,抛光模一片白,识别失效;
曝光太低:画面发黑,对比度差,漏检。
抛光镜面模具:降低曝光,或者换漫射光源。
2. 增益:画面亮度放大,增益太高噪点多、画面雪花,误报暴涨。
3. 光源模式:常亮 / 频闪(频闪光源抗车间灯光干扰,优先频闪)
六、输出连锁参数(安全相关,不能随便改)
1. 报警输出模式:锁合模(硬连锁)/ 只报警不锁模
✅ 生产必须:报警直接禁止合模;严禁改成 “只提示不锁模”,等于废掉防压模功能。
2. 报警复位方式:手动复位(推荐);不要开自动复位,容易风险叠加。
3. 报警保持时间:报警后信号持续多久给到机台。
七、高级过滤参数(复杂模具才用)
1. 灰度过滤 / 亮度过滤:区分亮异物、暗异物;比如只识别黑色残料,忽略白色脱模剂水雾。
2. 边缘检测模式:优先识别轮廓(适合滑块、顶针有没有归位),对色差不敏感。
3. 模板更新(自动学习)
⚠️ 强烈不建议开自动更新基准!
自动更新会慢慢把残料、粘模 “学进标准图”,慢慢失去保护,很多撞模事故就是开了自动学习。
正确做法:修模、抛光、换镶件后,人工重新手动学习基准图。

 官方微信

