会,而且
模具保护器影响很大,轻则频繁误报、漏检,完全起不到保护作用;重则报警失效,照样压模,把模具、氮气弹簧、顶针、模仁打坏。下面模具保护器按不同安装错误对应的后果,以及现场常见错误分开说:
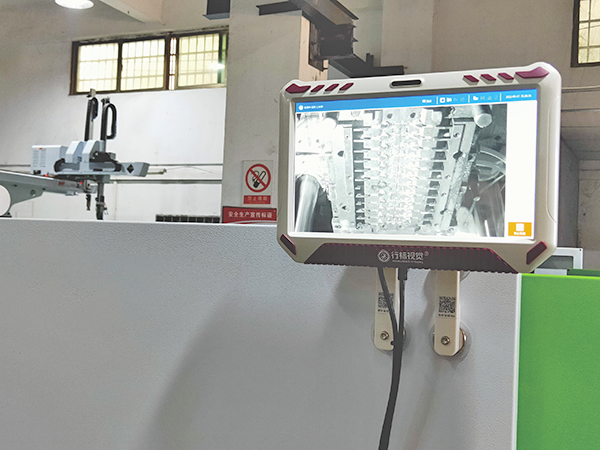
一、相机 / 光源安装类错误(常见)
1. **支架没有刚性固定、只用磁吸支架**
注塑机开合模震动,时间久了相机角度偏移,基准画面跑偏。
✘后果:标准图失效,大量假报警;偏移严重后,残料、粘模直接漏检,等于保护器形同虚设。
2. **对焦没调好、镜头离模太远 / 太近**
画面模糊,细节分不清。
✘后果:小残胶、顶针没回位、碎料识别不到 → **漏检压模**。
3. **光源角度不对,反光严重(镜面模、抛光模)**
强光直射模面,出现白斑、反光光斑。
✘后果:灰度不稳定,一会儿报警、一会儿不报,工人嫌烦直接关掉保护器。
4. **镜头没有防尘吹气(脱模剂雾气、油烟)**
✘后果:镜头很快蒙上油膜,画面灰蒙蒙,灵敏度持续下降,慢慢漏检。
二、信号接线、IO 对接错误(危险)
1. **NPN/PNP 输出类型和注塑机输入不匹配**
2. **报警输出线接错,没有接入【禁止合模】回路**
✘致命后果:保护器识别到异常、声光报警,**但是机器依然可以合模**!
很多事故就是这个原因:有报警声音,锁模信号没切断,直接压模。
3. **触发信号接错(不是开模到位信号)**
比如在顶出途中、模具还在动的时候拍照,画面是动态模糊的。
✘后果:大量假报警,操作员直接屏蔽设备。
4. **地线没接好,干扰大**
变频器、伺服电机干扰信号,画面跳闪、信号乱跳,随机误报。
三、安装位置、视野遮挡错误
1. **相机被机械手、油缸、滑块挡住部分模腔**
ROI 检测区域有盲区,看不到部分型腔。
✘后果:盲区里面残留胶屑、产品粘模,完全检测不到。
2. **相机装太偏,一检、二检画面不一致**
开模位置波动一点,画面就变化。
✘后果:稳定性差,频繁误报。
四、标定调试步骤错误(属于安装后标定,很多人当成简单拍照)
1. **拍标准图的时候,模腔内本身就有残料、油污**
机器把 “带残料的画面” 当成合格标准。
✘后果:有残料它也判定正常,完全失去保护意义。
2. **灵敏度设置过高 / 过低**
- 太高:脱模剂水雾、轻微油污就报警,工人直接停用;
- 太低:小块残胶、顶针不到位识别不出。
3. **只做一检,不做二检(合模前那次检测没做)**
二检才是防压模核心,跳过二检,风险极高。
五、其他容易忽略的安装配套错误
1. 线缆没有固定,跟着机械手来回拉扯,线芯虚接、时通时断;
2. 高温压铸环境,普通镜头直接上,没有风冷隔热,镜头快速老化、起雾;
3. 没有预留清洁维护空间,后期擦镜头、调光源不方便。
✅ 简单总结风险等级
- 低风险:频繁误报 → 操作工嫌麻烦,人为关闭保护器(间接风险)
- 高风险:视野盲区、对焦模糊、标准图拍错 → **漏检压模**
- 致命风险:IO 回路接错,报警不锁合模 → 保护器只是一个 “报警器”,没有保护功能
✅ 验收必做测试(装完一定要试)
1. 放一小块胶料在模腔里,看是否报警、**能不能锁住合模**;
2. 多次开合模,看会不会随机假报;
3. 震动机器,看画面会不会跑位。

 官方微信

