关于
模具保护器好不好用,核心判断标准总结:不漏检(真异常一定报警锁机)、不误报(正常生产不乱报警)、稳定可靠,换模 / 环境波动后性能不掉链子。重点:不要只看画面能拍照,必须做模拟压模测试,很多设备看着有图像,实际识别失效。
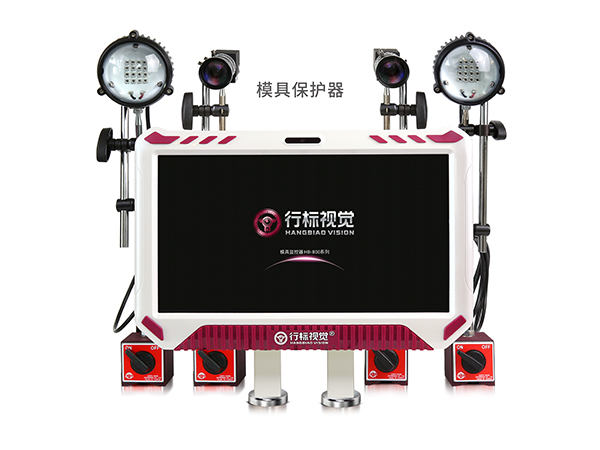
一、4 项核心考核(按优先级)
1. 漏检测试(重要,保命测试)
漏检 = 模具压坏,是严重故障,新机调试、每次换模、每周生产前都必须模拟测试
> 模拟现场常见异常,放入模腔,执行完整周期,看保护器是否触发 NG、锁住合模、报警:
> ✅注塑模测试项目:
放一小块胶料 / 塑料片在模腔(模拟产品残留)
顶针人为停在伸出状态(顶针未回位)
放置小型镶件(漏取镶件)
✅冲压连续模测试项目:
放废料片在模内(废料上浮、叠料)
料带不送到位
合格标准:100% 检出,直接禁止合模,不能进入合模动作;如果偶尔识别不到 = 不合格。
> ⚠️测试完成,一定要取出模拟异物再生产!
2. 误报测试(车间头疼,影响稼动率)
正常生产状态,不改动模具,连续跑≥50~100 模统计报警次数
合格标准:
- 优秀:连续 100 模,0 次误报警
- 可接受:100 模≤2 次误报(油污、脱模剂喷雾、车间灯光短时波动)
- 不合格:频繁报警,操作工不得不调低灵敏度;甚至为了生产屏蔽模具保护器(等于白装)
常见误报诱因:脱模剂雾气、油污附着镜头、模具热胀冷缩微小位移、光源反光、振动导致相机移位。
注意:不能靠一味降低灵敏度去解决误报,灵敏度调低会直接带来漏检风险。
3. 时序与信号响应测试
保护器要抓对拍照时机,时序错,再好相机也没用
确认拍照触发点:等顶针完全回位、机械手完全离开模具、模腔稳定后再拍照
拍照太早:顶针还在动,画面变化,大量误报;拍照太晚,来不及拦截。
信号响应速度:识别 NG 后,必须瞬间切断合模信号,不能有延迟。
简易测试:人为制造异常,观察机床有没有继续执行合模动作;如果有延迟,有压模风险。
4. 长期稳定性测试(短期测试看不出)
连续生产几小时 / 1~2 天观察:
模具升温后热胀,会不会慢慢开始误报
镜头慢慢积油污粉尘,是否从正常→频繁误报
机床振动会不会导致相机支架松动、画面偏移(振动大的冲压模重点)
断电重启、换模调用配方后,检测功能是否正常,参数不会乱变
二、看功能与软件细节(判断产品档次)
1. ROI 检测区域:支持分区设置灵敏度。只在风险位置(型腔、顶针、滑块)画检测框,非关键区域(模具固定油污、刻字)不检测,大幅减少误报。
❌低档:只能整张图片全部检测。
2. 配方管理:一套模具保存一套检测参数,换模直接调取,不用每次重新画框、重采模板。
3. 日志存储:保存 NG 照片 + 时间 + 机台号;方便追溯压模事故,做品质 / 设备复盘。
4. 抗干扰能力:红外光源、支持图像特征比对(AI 算法),比简单像素比对抗油污强很多。
5. 报警输出:硬 IO 信号,不是只软件弹窗;硬信号直接锁机床合模回路(部分便宜设备只有弹窗报警,不锁机,属于摆设)
三、现场快速简易判断清单(生产现场直接对照)
✅合格表现:
1. 每次模拟异物测试,稳定报警锁合模
2. 正常量产,误报极少,工人不会习惯性关闭保护器
3. 模具升温、少量脱模剂雾,不会大量误报
4. 相机支架稳固,长时间生产画面不会漂移
5. 报警记录、图片可保存查看
❌不合格,需要整改 / 更换:
1. 模拟异物,偶尔识别不到(漏检,高危!)
2. 正常生产频繁报警,工人直接屏蔽保护器使用
3. 振动 / 模具升温后,误报明显增多
4. 报警只弹窗,无法锁住机床合模
5. 每次换模要重新全部设置,没有配方保存
四、容易踩坑的误区
1. ❌误区:画面清晰 = 好用
图像清楚只是基础,关键是识别算法 + IO 联锁 + 拍照时序。画面好看,但识别不出细小残留、顶针,等于没用。
2. ❌误区:灵敏度调到低,没有误报就是好
灵敏度太低,小的废料、断针识别不到,属于隐形风险,出事代价极大。
3. ❌误区:一次测试没问题就长期不管
镜头积灰、支架松动、光源衰减,会慢慢变差;每周必须做一次模拟验证。
五、验收建议(采购新机验收可用)
1. 静态拍照:采集标准模板,ROI 区域设置
2. 模拟 3 种典型异常,每种连续测试 10 次,必须全部检出锁机
3. 连续跑 100 模量产,统计误报次数
4. 振动测试:拍打相机支架,观察图像会不会偏移、误报
5. 断电重启,调用模具配方,复核检测功能

 官方微信

